


Pengetahuan lengkap tentang pusat pemesinan, tiada lagi kesilapan yang kerap selepas membaca!
Pusat pemesinan mengintegrasikan minyak, gas, elektrik, dan kawalan berangka, dan boleh mencapai pengapitan satu kali pelbagai bahagian kompleks seperti cakera, plat, cengkerang, cam, acuan, dll. Ia boleh menyelesaikan pelbagai proses seperti penggerudian, pengilangan, membosankan, mengembang, engsel dan mengetuk tegar, menjadikannya peralatan yang ideal untuk pemesinan berketepatan tinggi. Artikel ini akan berkongsi kemahiran penggunaan pusat pemesinan dari aspek berikut:
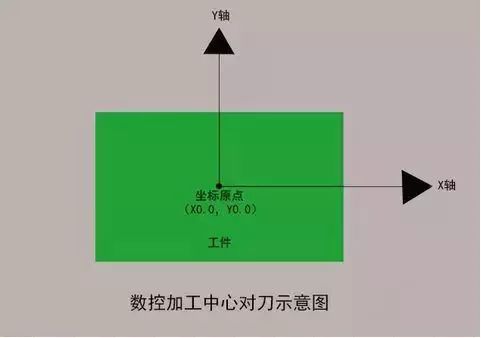
Bagaimana untuk menyelaraskan alat pemotong di pusat pemesinan?
1. Kembali ke sifar (kembali ke asal alat mesin)
Sebelum menetapkan alat, adalah perlu untuk melakukan operasi kembali kepada sifar (kembali ke asal alat mesin) untuk mengosongkan data koordinat daripada operasi sebelumnya. Ambil perhatian bahawa paksi X, Y dan Z semua perlu kembali kepada sifar.
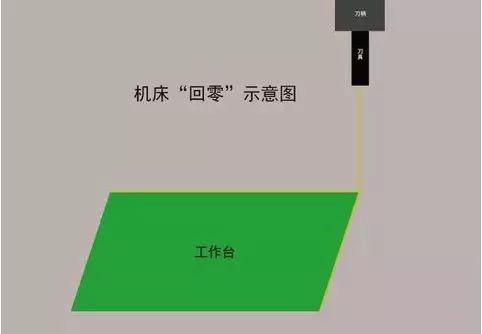
2. Putaran ke hadapan gelendong
Menggunakan mod "MDI", masukkan kod arahan untuk memutar gelendong ke hadapan dan mengekalkan kelajuan putaran sederhana. Kemudian tukar ke mod "roda tangan" dan kendalikan pergerakan alat mesin dengan melaraskan kelajuan melalui penukaran.

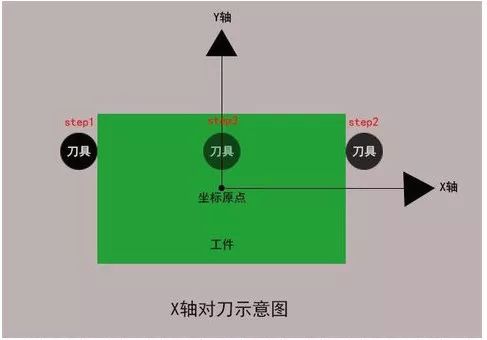
3. Penjajaran pisau arah X
Sentuh perlahan bahagian kanan bahan kerja dengan alat pemotong untuk menetapkan semula koordinat relatif alat mesin kepada sifar; Angkat alat di sepanjang arah Z, kemudian gerakkannya ke sebelah kiri bahan kerja, dan gerakkannya ke bawah sepanjang arah Z ke ketinggian yang sama seperti sebelumnya. Perlahan-lahan hubungi alat dengan bahan kerja dan angkat alat. Catatkan nilai X koordinat relatif alat mesin, gerakkan alat ke separuh daripada nilai X koordinat relatif alat mesin, rekod nilai X koordinat mutlak alat mesin, dan masukkan ke dalam koordinat sistem dengan menekan (PUT).
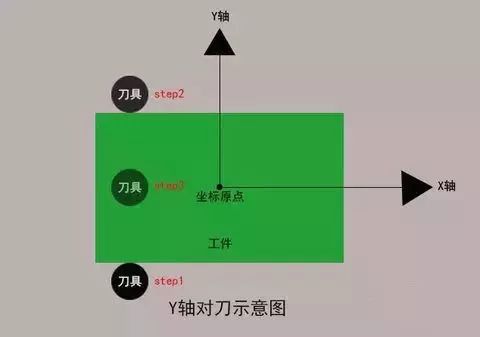
4. Penjajaran pisau arah Y
Sentuh perlahan bahagian hadapan bahan kerja dengan alat pemotong untuk menetapkan semula koordinat relatif alat mesin kepada sifar; Angkat alat di sepanjang arah Z, kemudian gerakkannya ke belakang bahan kerja, dan gerakkannya ke bawah sepanjang arah Z ke ketinggian yang sama seperti sebelumnya. Perlahan-lahan hubungi alat dengan bahan kerja dan angkat alat. Catatkan nilai Y bagi koordinat relatif alat mesin, gerakkan alat tersebut ke separuh daripada nilai Y bagi koordinat relatif, rekodkan nilai Y bagi koordinat mutlak alat mesin, dan masukkan ke dalam sistem koordinat mengikut ( Input).
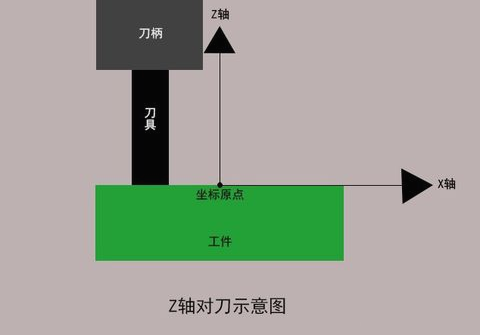
5. Penjajaran pisau arah Z
Gerakkan alat ke permukaan bahan kerja yang perlu dijajarkan dengan titik sifar paksi-Z. Perlahan-lahan gerakkan alat sehingga ia menyentuh permukaan bahan kerja. Rekod nilai paksi-Z dalam sistem koordinat alat mesin pada masa ini, dan tekan (PUT) untuk memasukkan sistem koordinat.
6. Spindle berhenti berputar
Pertama, hentikan gelendong daripada berputar dan gerakkannya ke kedudukan yang sesuai. Dapatkan semula program pemesinan dan bersedia untuk pemesinan formal.
Bagaimanakah pusat pemesinan menghasilkan dan memproses bahagian yang terdedah kepada ubah bentuk?
Bagi bahagian yang ringan, ketegaran yang lemah dan kekuatan yang lemah, ia terdedah kepada ubah bentuk akibat tekanan dan haba semasa proses pemesinan, mengakibatkan kadar sekerap yang tinggi dan peningkatan kos yang ketara. Untuk bahagian tersebut, kita perlu terlebih dahulu memahami sebab-sebab ubah bentuk:
Ubah bentuk daya:
Bahagian jenis ini mempunyai dinding nipis, dan di bawah tindakan daya pengapit, mudah untuk mempunyai ketebalan yang tidak sekata semasa proses pemesinan dan pemotongan. Keanjalannya lemah, dan bentuk bahagiannya sukar untuk pulih dengan sendirinya.

Ubah bentuk haba:
Bahan kerja mempunyai tekstur yang ringan dan nipis, dan semasa proses pemotongan, daya jejarian boleh menyebabkan ubah bentuk haba bahan kerja, mengakibatkan dimensi yang tidak tepat.
Ubah bentuk getaran:
Di bawah tindakan daya pemotongan jejari, bahagian terdedah kepada getaran dan ubah bentuk, yang menjejaskan ketepatan dimensi, bentuk, ketepatan kedudukan, dan kekasaran permukaan bahan kerja.
Kaedah pemprosesan untuk bahagian yang mudah berubah bentuk:
Bahagian boleh ubah bentuk, diwakili oleh bahagian berdinding nipis, boleh dipotong pada kelajuan tinggi dengan kadar suapan yang kecil untuk mengurangkan daya pemotongan pada bahan kerja semasa pemprosesan. Pada masa yang sama, kebanyakan haba pemotongan dibawa oleh cip yang terbang dari bahan kerja pada kelajuan tinggi, dengan itu mengurangkan suhu bahan kerja dan mengurangkan ubah bentuk habanya.
Mengapa alat pusat pemesinan perlu dipasifkan?
Alat pemotong CNC tidak secepat mungkin, mengapa ia perlu dipasifkan? Sebenarnya, pemasifan alat bukanlah apa yang orang fahami secara literal, tetapi cara untuk meningkatkan hayat perkhidmatan alatan. Meningkatkan kualiti alat melalui proses seperti meratakan, menggilap dan nyahburkan. Ini sebenarnya adalah proses biasa untuk alat pemotong selepas pengisaran ketepatan dan sebelum salutan.
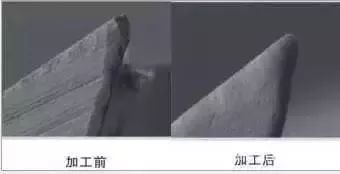
▲ Perbandingan kepasifan alatan
Alat pemotong akan menjalani pengisaran dengan roda pengisar sebelum pengeluaran, tetapi pengisaran boleh menyebabkan tahap takik mikro yang berbeza-beza. Semasa pemotongan berkelajuan tinggi, takuk mikro di pusat pemesinan boleh berkembang dengan mudah, mempercepatkan haus dan kerosakan alat. Dalam teknologi pemotongan moden, terdapat keperluan yang ketat untuk kestabilan dan ketepatan alat pemotong. Oleh itu, alat pemotong CNC mesti menjalani rawatan pempasifan pada bahagian canggih sebelum salutan untuk memastikan ketegasan dan hayat perkhidmatan salutan. Faedah pasif alat termasuk:
1. Ketahanan terhadap haus fizikal alat pemotong
Semasa proses pemotongan, permukaan alat secara beransur-ansur akan dipakai oleh bahan kerja, dan kelebihan pemotongan juga terdedah kepada ubah bentuk plastik di bawah suhu dan tekanan tinggi. Rawatan pempasifan alat pemotong boleh membantu meningkatkan ketegarannya dan mengelakkan kehilangan pramatang prestasi pemotongan.
2. Mengekalkan kelicinan bahan kerja
Burr pada tepi pemotongan alat boleh menyebabkan kehausan alat, dan permukaan bahan kerja juga akan menjadi kasar. Selepas rawatan pempasifan, kelebihan pemotongan alat akan menjadi sangat licin, dan fenomena keruntuhan tepi akan berkurangan, dan kelancaran permukaan bahan kerja juga akan bertambah baik.
3. penyingkiran cip alur yang mudah
Menggilap alur alat pemotong boleh meningkatkan kualiti permukaan dan prestasi penyingkiran cip. Lebih licin permukaan alur, lebih baik penyingkiran cip, dan pemotongan yang lebih koheren boleh dicapai. Selepas pempasifan dan penggilap, alat pemotong CNC di pusat pemesinan akan meninggalkan banyak lubang kecil di permukaan. Lubang-lubang kecil ini boleh menyerap lebih banyak cecair pemotongan semasa pemprosesan, mengurangkan haba yang dihasilkan semasa pemotongan dan meningkatkan kelajuan pemotongan.
Bagaimanakah pusat pemesinan boleh mengurangkan kekasaran permukaan bahan kerja?
Kekasaran permukaan bahagian adalah salah satu masalah biasa di pusat pemesinan CNC, yang secara langsung mencerminkan kualiti pemesinan. Bagaimana untuk mengawal kekasaran permukaan pemesinan bahagian, kita perlu terlebih dahulu menganalisis sebab-sebab kekasaran permukaan, terutamanya termasuk: tanda alat yang disebabkan semasa pemprosesan pengilangan; Ubah bentuk terma atau ubah bentuk plastik yang disebabkan oleh pemisahan pemotongan; Geseran antara alat pemotong dan permukaan pemesinan.
Apabila memilih kekasaran permukaan bahan kerja, ia bukan sahaja harus memenuhi keperluan fungsi permukaan bahagian, tetapi juga mempertimbangkan rasional ekonomi. Pada premis memenuhi fungsi pemotongan, nilai rujukan kekasaran permukaan yang lebih besar harus dipilih sebanyak mungkin untuk mengurangkan kos pengeluaran. Sebagai pelaksana pusat pemotongan, alat pemotong harus memberi perhatian kepada penyelenggaraan harian dan pengisaran tepat pada masanya untuk mengelakkan kekasaran permukaan yang disebabkan oleh alat yang terlalu kusam.
Apakah yang perlu dilakukan selepas pusat pemesinan menyiapkan kerjanya?
Peraturan proses pemesinan tradisional untuk pusat pemesinan secara amnya adalah sama, dengan perbezaan utama ialah pusat pemesinan melengkapkan semua proses pemotongan melalui satu proses pengapit dan pemesinan automatik berterusan. Oleh itu, pusat pemesinan perlu melakukan beberapa kerja pasca pemprosesan selepas menyiapkan pemesinan CNC.
1. Menjalankan rawatan pembersihan. Selepas menyelesaikan tugas pemotongan, pusat pemesinan harus segera mengeluarkan cip, mengelap alat mesin, dan mengekalkan keadaan bersih dengan persekitaran apabila menggunakan alat mesin.
2. Untuk pemeriksaan dan penggantian aksesori, perkara pertama yang perlu diberi perhatian ialah memeriksa plat pengelap minyak pada rel panduan. Jika haus berlaku, ia harus diganti tepat pada masanya. Periksa keadaan minyak pelincir dan penyejuk. Sekiranya kekeruhan berlaku, ia harus diganti tepat pada masanya. Jika paras air di bawah tanda, ia perlu ditambah.
3. Prosedur penutupan hendaklah diseragamkan, dan kuasa serta kuasa utama pada panel pengendalian alat mesin hendaklah dimatikan mengikut turutan. Sekiranya tiada keadaan dan keperluan khas, prinsip kembali ke sifar, manual, jogging dan automatik harus dipatuhi. Operasi pusat pemesinan juga harus bermula dengan kelajuan rendah, kelajuan sederhana, dan kemudian kelajuan tinggi. Masa operasi kelajuan rendah dan kelajuan sederhana tidak boleh kurang daripada 2-3 minit tanpa sebarang keadaan abnormal sebelum memulakan kerja.
4. Seragamkan operasi, dan jangan pukul, betulkan atau betulkan bahan kerja pada chuck atau di hujungnya. Adalah perlu untuk mengesahkan bahawa bahan kerja dan alat diapit sebelum meneruskan ke langkah operasi seterusnya. Peranti keselamatan dan perlindungan pada alat mesin tidak boleh dibongkar atau digerakkan sewenang-wenangnya. Pemprosesan yang paling cekap sebenarnya adalah pemprosesan yang selamat. Sebagai peralatan pemprosesan yang cekap, operasi pusat pemesinan apabila ditutup mestilah munasabah dan diseragamkan. Ini bukan sahaja penyelenggaraan proses semasa yang telah siap, tetapi juga persediaan untuk permulaan seterusnya.


